

缩径旋压
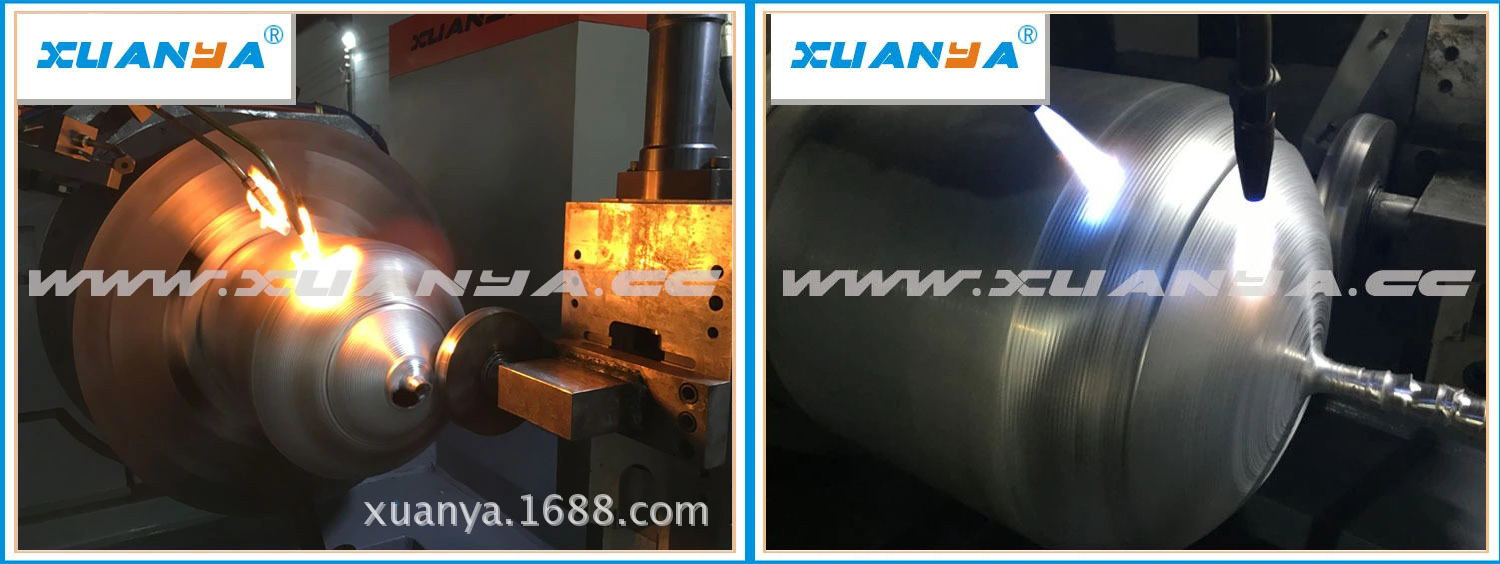
利用旋压工具使回转体空心件或管状毛坯进行径向局部旋压压缩以减小其直接的成形方法。
缩旋过程就是将毛坯同心地夹在适当的芯模(如实芯的,组合的或无芯模)中,将需要成形的那部分露出将卡具的外面,当主轴带动毛坯旋转时,依据所采用的控制方式,使旋轮按规定的形状轨迹做往复运动,逐步地使毛坯缩径,进而得到带有腰鼓形状或者封闭球形零件。
缩旋时,为了避免工件产生起皱和破裂,根据成形前后直径之比,将过程分成若干道次或工序进行,即旋轮要作多次往复运动,依据收径比,确定每道次的进给量。对于不用材料、不同形状成形件的具体情况,有时还需要更换几次芯模和进行中间热处理等。必要时应在加热条件下缩旋。
在工件缩径区的壁厚,通常可出现三种情况:壁厚不变、壁厚变薄和壁厚增加。
壁厚变化主要与缩径程度和材料性质有关。对于空心工件的开口端进行缩旋时,也会出现上述三种情况。
根据工件的形状,材料和质量的要求不同,可采用不同的生产方法。
联系我们

公 司 地 址:浙江省台州市仙居下各镇新启路1号
研 发 中 心 地 址:浙江省台州市温岭市滨海镇镇中村工业园区500号